Sipariş Üzerine Döküm Hizmetleri
Kum Kalıp Pik, Sfero ve Krom Molibden Çelik Döküm Parça Üretimi
Teklif Alınız
Fiyat Sorun
Stokta Var
SKU: SM-KM-001
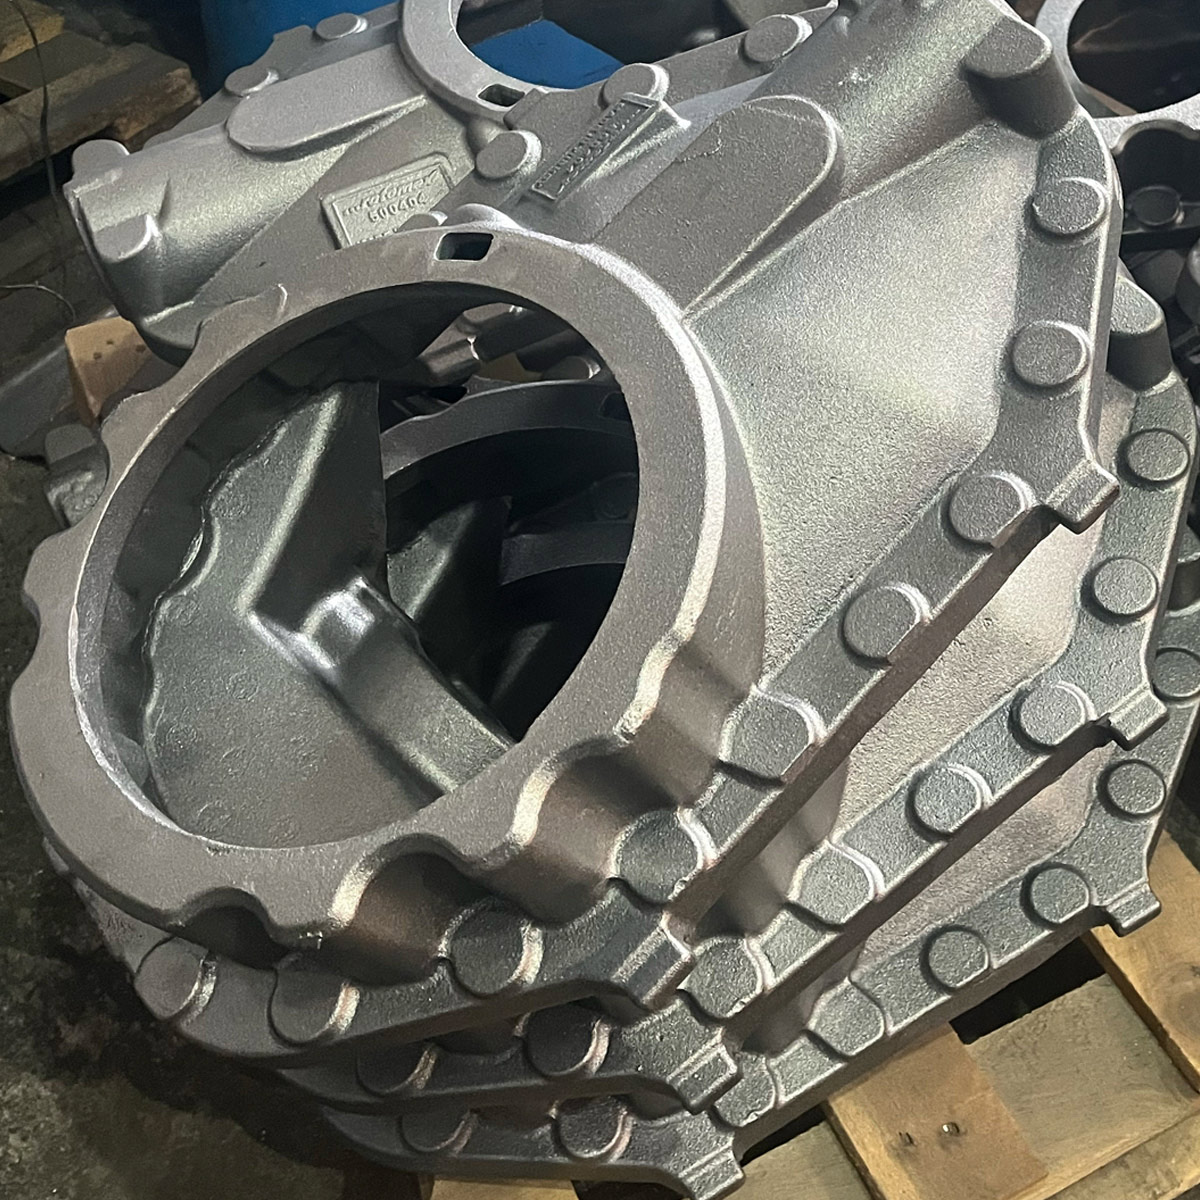
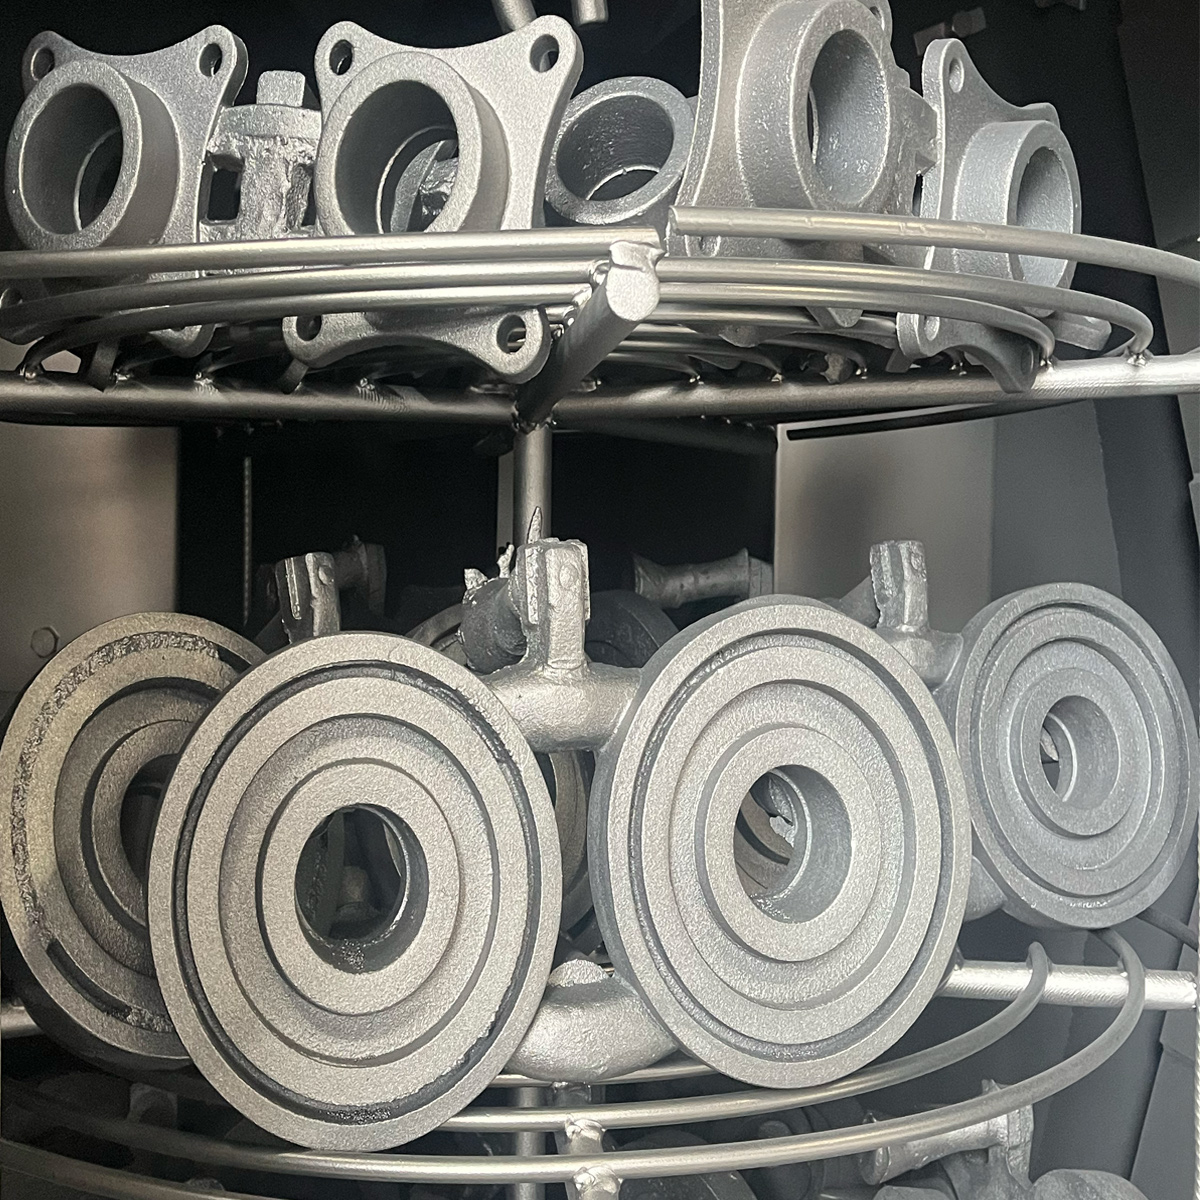
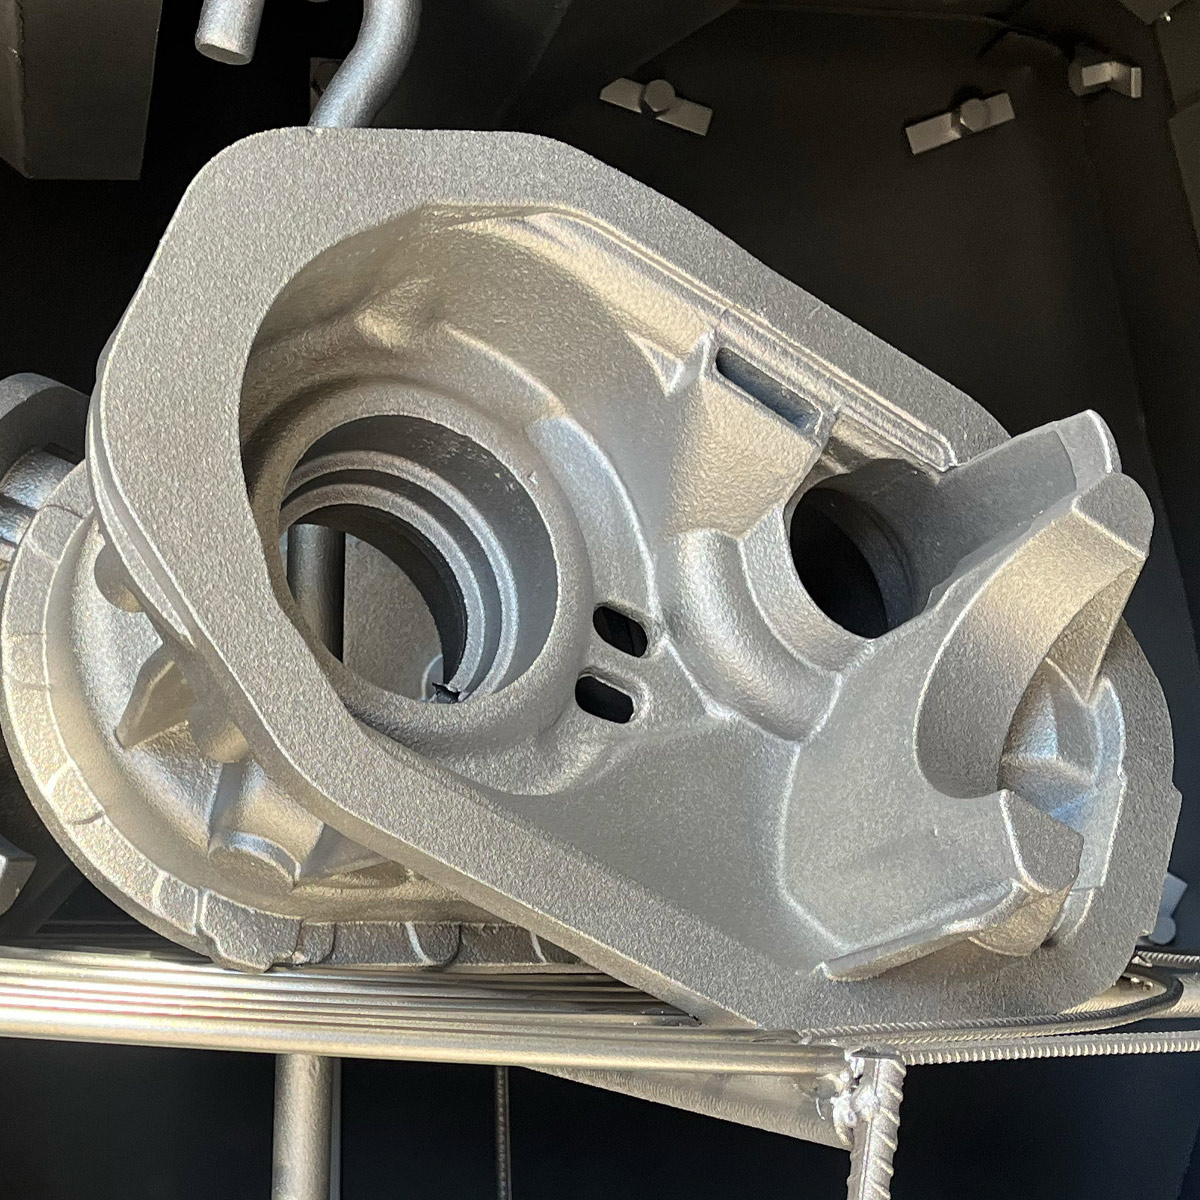
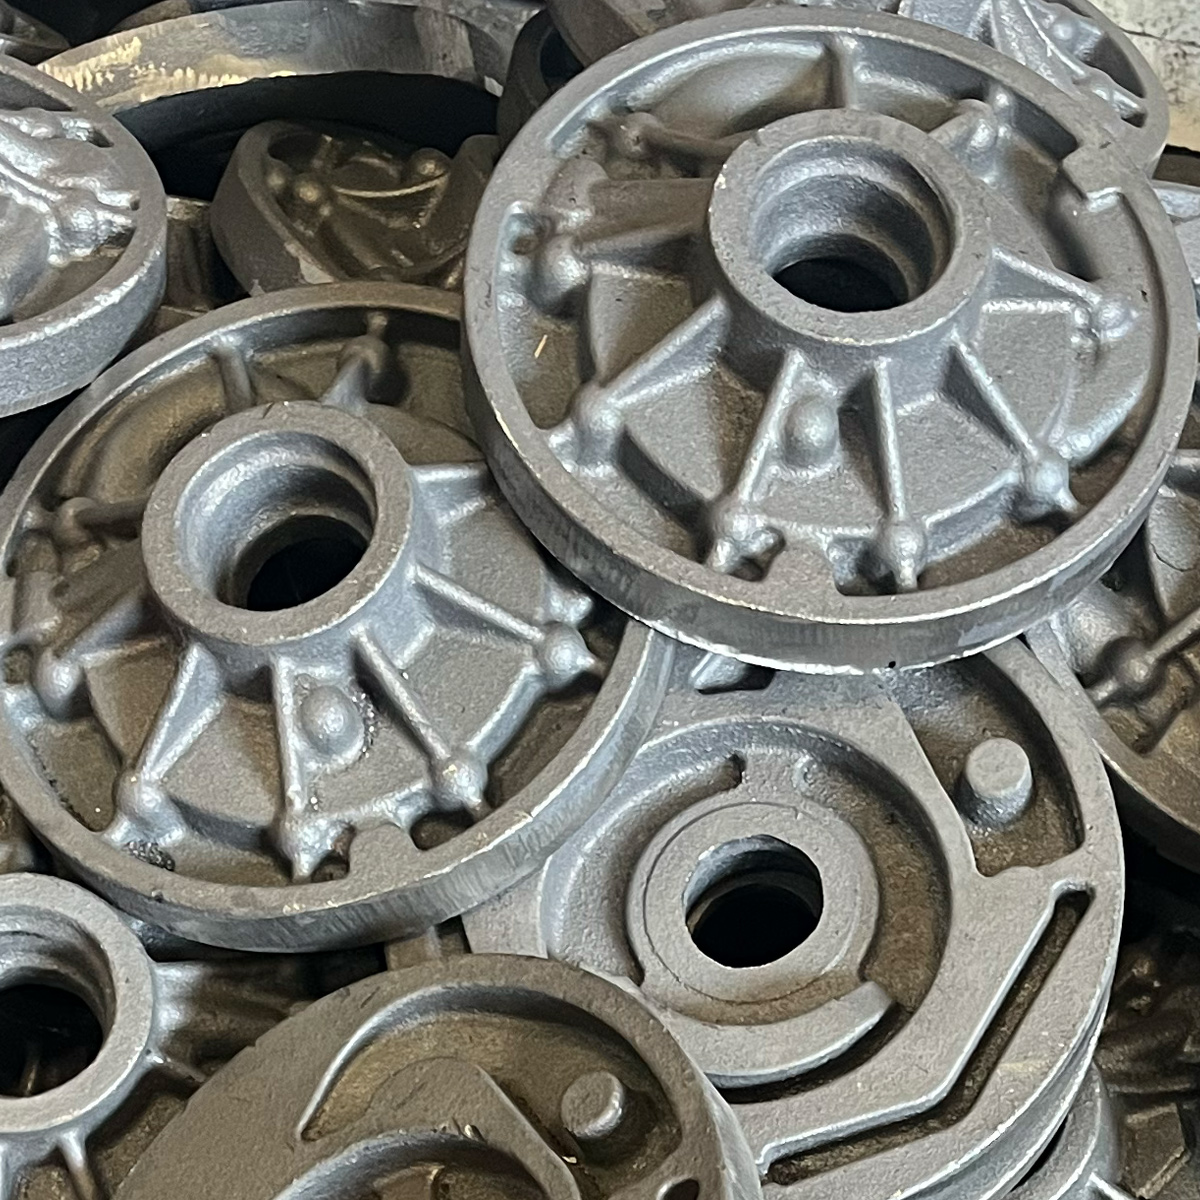
Sipariş üzerine otomotiv, sanayi ve tarım makineleri için teknik çizim, model veya numuneye göre kum kalıp yöntemiyle pik, sfero ve krom molibden çelik döküm parçalar üretiyoruz. Görsellerde yer alan parçalar, müşterilerimiz için özel olarak üretilmiş örnek ürünlerdir.
WhatsApp ile Bilgi Alın
Uzman Üretim
Güvenli Ödeme
Premium Kalite
7/24 Destek
Sipariş üzerine otomotiv, sanayi ve tarım makineleri için kum kalıp yöntemiyle pik, sfero ve krom molibden çelik döküm parçalar üretiyoruz. Üretim, müşteriden gelen teknik çizim, 3D model veya numuneye göre projeye özel olarak planlanır.
Üretime başlamadan önce yalnızca parçanın ölçülerini değil, sistem içerisinde hangi görevi üstleneceğini de analiz ediyoruz. Parçanın karşı yüzeyi korumak amacıyla kontrollü olarak yıpranması gereken değiştirilebilir bir eleman mı, yoksa malzemeyi kıran, ezen, öğüten veya taşıyan ve aşınmaya karşı dirençli olması gereken aktif bir parça mı olduğu belirlenir.
Parçanın sürtünmeye, darbeye, basınca, çekmeye, yorulmaya, yüksek sıcaklığa, ani sıcaklık değişimlerine veya korozyona karşı hangi seviyede direnç göstermesi gerektiği değerlendirilir. Çalışacağı ortamda su, nem, tuz, asit, kimyasal, toz, kum veya aşındırıcı parçacık bulunup bulunmadığı incelenir. Sürekli çalışma sıcaklığı, ulaşabileceği en yüksek sıcaklık, yükün sabit veya darbeli olması ve karşı parçanın sertliği dikkate alınır.
Her uygulamada en sert metal en doğru seçim değildir. Aşırı sert bir parça darbe altında kırılabilir veya birlikte çalıştığı karşı parçanın hızla yıpranmasına neden olabilir. Bu nedenle sertlik, tokluk, aşınma direnci, darbe dayanımı, işlenebilirlik ve karşı parçayla uyum birlikte değerlendirilir. Parçanın çalışma şartlarına göre uygun pik, sfero veya krom molibden çelik alaşımı ve gerekiyorsa uygulanacak ısıl işlem belirlenir.
Müşteriden aşınmış veya kırılmış bir numune gelmesi durumunda parçanın yıpranma ve kırılma bölgeleri incelenir. Gerekli durumlarda kimyasal analiz, sertlik ölçümü, ölçü kontrolü ve malzeme incelemesi yapılarak mevcut parçanın neden zarar gördüğü değerlendirilir. Amaç yalnızca aynı parçayı yeniden dökmek değil, kullanım şartlarına daha uygun malzeme ve üretim yöntemiyle daha sağlıklı bir sonuç elde etmektir.
Teknik çizimi bulunmayan parçalar, numune veya talep edilen ölçüler esas alınarak mühendislerimiz tarafından 3D ortamda modellenir ve döküme uygun hâle getirilir. Parçanın et kalınlıkları, radyüsleri, birleşim noktaları ve yük taşıyan bölgeleri kontrol edilir. Kullanılacak metalin çekme oranı, talaşlı işlem payları, maça yapısı, yolluk ve besleyici sistemi hesaplanarak üretim modeli hazırlanır.
Parçanın geometrisine, büyüklüğüne ve sipariş adedine göre geleneksel kum kalıp veya 3D yazıcıyla kum kalıp yöntemlerinden en uygun ve ekonomik olanı belirlenir.
Geleneksel kum kalıp dökümde parçanın modeli ile gerekiyorsa maça sandıkları hazırlanır ve uygun döküm dereceleri kullanılır. Model, maça sandığı ve özel derece hazırlığı başlangıçta bir kalıp yatırımı gerektirir. Ancak aynı parçanın tekrarlı veya yüksek adetli üretiminde bu yöntem ekonomik ve verimli bir çözüm sunar.
Prototip, düşük adetli üretim, büyük parçalar veya karmaşık iç geometriler için 3D yazıcıyla kum kalıp yöntemi tercih edilebilir. Bu yöntemde parça, maçalar, yolluklar ve besleyiciler 3D ortamda hazırlanır; kum kalıp doğrudan dijital veriden üretilir. Böylece klasik model ve maça sandığı maliyeti ortadan kaldırılabilir, birçok projede özel derece yatırımı gerektirmeden üretime geçilebilir. Tasarım değişiklikleri dijital ortamda uygulanabildiği için revizyonlar da daha hızlı gerçekleştirilebilir.
Hazırlanan kum kalıp ve maçalar birleştirildikten sonra belirlenen analizdeki sıvı metal kalıba dökülür. Ergitme sırasında alaşımın kimyasal bileşimi kontrol edilir. Sfero döküm üretiminde küreselleştirme ve aşılama işlemleri, krom molibden çelik dökümde ise alaşım oranları, döküm sıcaklığı ve gerekli ısıl işlem şartları teknik gereksinimlere göre belirlenir.
Soğuma tamamlandıktan sonra parça kalıptan çıkarılır; yolluk ve besleyiciler kesilir. Projenin gereksinimlerine göre kumlama, taşlama, ısıl işlem, talaşlı imalat, yüzey kaplama ve ölçü kontrolü uygulanır. Kimyasal analiz, sertlik ve gerekli mekanik kontroller teknik şartnameye göre gerçekleştirilir.
Pik döküm; titreşim sönümleme, basma dayanımı, aşınma direnci ve işlenebilirliğin önemli olduğu makine gövdeleri ve endüstriyel parçalarda tercih edilir. Sfero döküm; yüksek dayanım, darbe direnci ve yük taşıma özelliği gerektiren otomotiv, tarım ve makine parçalarında kullanılır. Krom molibden çelik döküm ise yüksek mukavemet, aşınma, darbe ve sıcaklık dayanımı gerektiren ağır hizmet uygulamalarında değerlendirilir.
Görsellerde yer alan parçalar, müşterilerimiz için özel olarak üretilmiş örnek ürünlerdir. Her proje teknik çizim, 3D model veya numuneye göre ayrı olarak incelenir; doğru alaşım, kalıp yöntemi ve üretim süreci mühendislik çalışmasının ardından belirlenir.
Benzer Ürünler
Sipariş Üzerine Döküm Hizmetleri
Vakumlu Hassas Döküm Takı, Figür ve Küçük Mekanik Parça Üretimi
Müşteri Yorumları